最高品質の綿生地は、リストから挙げることができる単一の製品ではありません。それは、超長綿繊維、コーマ糸とリング精紡糸、衣服にマッチする構造、そして手抜きのない仕上げという 4 つの要素を結集させたものです。この4つが揃うと、布は滑らかな肌ざわり、30回洗濯しても形が戻り、深く均一に染まり、太陽の光が降り注ぐ季節でも色合いを保ちます。そのうちの 1 つが失敗しても、ラベルには依然として「綿 100%」と表示され、その衣類は 3 回洗濯しても顧客を失望させます。
サンプル室で毎週繰り広げられる光景。2 つの 40 年代のコットン ポプリンの生地見本がテーブルに置かれます。どちらも約 120 gsm で、サプライヤーはどちらもコーマ綿と説明しています。最初のものはシャリシャリとしたドライな感触で、手で押しつぶすと元に戻り、家庭で 3 回洗濯すると 2.1% 縮みます。 2 番目は平らに感じられ、しわが激しくなり、しわが残ったままになり、5.4% 減少します。織り方は同じです。重さは同じです。違いは、糸の繊維のグレード、コーミングで実際に除去された短繊維の量、および生地が適切に制御されたサンフォライズ範囲を通過したかどうかにあります。このギャップは、購入者が実際に支払っている金額であり、どの数値を求めるべきかが分からない限り、スペックシートには表示されません。
綿が高級かどうかを決める4つの層
綿の品質は蓄積され、回復することはできません。積極的なシルケット加工では短繊維繊維を修正することはできません。また、柔軟剤で毛羽立った糸を修正することもできません。各層は、その上の層に上限を設定します。そのため、同じ織機と同じ染色工場を使用する 2 つの工場が、2 つの異なる素材のように動作する生地を生産できるのです。
第 1 層: ファイバー
ステープルの長さ、長さの均一性、細さ、成熟度によって、糸の紡ぎ方、毛の量、同じ番手での強度、染料の入り方が決まります。長く均一で成熟した繊維は、繊維端の突出がほとんどなく、滑らかで強力な糸に紡がれます。短く変化に富んだ繊維は弱い糸に紡がれ、糸をまとめるためにより多くの撚りを必要とし、その余分な撚りによって安価なコットンが乾いた、ややザラザラした感触になるのです。
レイヤー 2: 糸
コーミング、紡績システム、撚りレベル、プライ構造により繊維が糸に変わります。コーマ糸は紡績前に短い繊維とネップを取り除いたものです。カード糸はそうではありません。リング精紡では、強度に優れた平行でコンパクトな糸が生産されます。オープンエンド (ローター) 紡績はより速く、より安価ですが、製造される糸はかさばり、細番手では弱く、ニット構造では毛玉が発生しやすくなります。
第 3 層: 構造
ポプリン、ボイル、サテン、ツイル、ダブルクレープ、シングルジャージ、インターロック、リブはすべて同じ糸を全く異なる方法で表現しています。構造により、ドレープ、不透明度、通気性、縫い目の安定性、生地の劣化の程度がコントロールされます。 60年代のコーマ糸をしっかりとセットしたポプリンは、フォーマルなシャツ地のように見えます。開いたボイルの同じ糸はサマードレスと読みます。
レイヤー 4: 仕上げ
毛焼き、糊抜き、精練、漂白、シルケット加工、染色、柔軟化、サンフォライズ、カレンダー加工によって、生地の寸法安定性と色が維持されるか、あるいはその両方が失われるかが決まります。仕上げでは、洗浄の回数が減り、ヒートセットの回数が減り、より安価な柔軟剤が使用され、サンフォライズの範囲が短くなり、コストが静かに削減されます。
購入者にとっての実際的な結果は次のとおりです。1 つのレイヤーではなく 4 つのレイヤーすべてについて質問します。スレッド数についてしか話すことができないサプライヤーは、その奥深さについて何かを語ります。
ファイバーファースト: 種、ステープルの長さ、マイクロネア
商業的に流通しているほぼすべての綿花は 2 つの種から生産されています。アップランドコットン ( ゴシピウム・ヒルスタム )世界の生産量の大部分を占め、通常の範囲のアパレルおよび家庭用テキスタイル生地をカバーしています。ピマ系コットン( ゴシピウム・バルバデンス )は、アメリカン ピマやエジプト ギザなどの名前で販売されており、高級綿生地の原料となる超長繊維を生産しています。
目に見える違いはマーケティングではありません。超長繊維はより長く、より細く、より強力であり、これら 3 つの特性が複合されています。繊維が長いということは、糸の一定の長さ内で端が少なくなることを意味するため、弱点や表面から突き出る毛が少なくなります。繊維が細いということは、同じ糸の断面により多くの繊維を詰めることができるため、強度が向上し、染色者により多くの表面積が与えられ、深くて均一な色合いが得られます。繊維が強いということは、スピナーがより低い撚りを使用しても必要な強度を達成できることを意味します。また、より低い撚りは、滑らかさではなく柔らかさとして手に伝わります。
| ファイバークラス | 種 | 一般的なステープルの長さ | マイクロネア | 繊維の粘り強さ | 現実的にどこに属するのか |
|---|---|---|---|---|---|
| 標準高地 | G. ヒルスタム | 25~28mm | 4.0~4.9 | 26~29g/テックス | デニム、キャンバス、ワークウェア、汎用ジャージ、シーチング |
| 長繊維高地 | G. ヒルスタム selections | 28~32mm | 3.8~4.3 | 28~31g/テックス | 良質のシャツ地、コーマジャージー、ポプリン、ツイル |
| 超長綿(ピマタイプ) | G.バルバデンセ | 34~38mm | 3.0~3.7 | 30~34g/テックス | プレミアムポプリン、ファインジャージー、ボイル、高級クレープ |
| 極細ELS(ギザ45クラス) | G.バルバデンセ | 36~40mm | 2.9~3.4 | 32~36g/テックス | 最高級のシャツとニット、数量は非常に限られています |
2 つの実際的な警告。まず、ステープルの長さだけでは不十分です: 長さ 均一性 平均が長く、分布が広いバッチでも紡績業者に処理すべき短繊維が十分に与えられるため、これも同様に重要です。第二に、マイクロネアは純粋な細かさの測定値ではなく、細かさと成熟度の測定値を組み合わせたものです。未熟な綿は、読み取りは可能ですが、染色が不十分で、薄く感じられます。工場が「長繊維」という言葉を引用した場合、正直にフォローアップするのは、「均一性指数は何ですか? 繊維はコーミングされていますか?」です。
糸: コームドビートカードとリングビートローターを使用する理由
綿生地について質問が 1 つしかない場合は、糸がコーマされているかどうかを尋ねてください。コーミングは、紡績前に綿のスライバーから短繊維、ネップ、ゴミを取り除く機械的なプロセスです。それにはお金がかかります (通常、糸のコストのかなりの割合がかかります)。そして生地を一時的ではなく永久に変化させます。
コーミングによる目に見える効果としては、毛羽立ちの減少、糸の均一性の向上、同じ番手での強度の向上、ニット構造の毛玉の大幅な減少などが挙げられます。コーマ綿は手に持つとより滑らかで涼しく感じられます。カードコットンはわずかに毛羽立ちを感じ、ニットの場合は数回洗濯すると表面に軽い毛羽立ちが発生しますが、完全に消えることはありません。
スピニングシステムは、細かい番手でも同様に重要です。リング精紡糸は、制御された撚りで平行ならせん状に繊維を配置し、優れた強度ときれいな表面を与えます。コンパクトリング精紡は、撚る前に繊維ストランドを凝縮することでさらに一歩進んでおり、これにより、はぐれた繊維が糸本体に引き戻され、毛羽立ちが大幅にカットされます。オープンエンド紡績は効率的で、粗番手の場合は丈夫で均一な糸を製造しますが、40 番手以上ではリングヤーンの強度と滑らかさに匹敵するのが難しく、構造が嵩張るためシングルジャージーでは毛玉が発生しやすくなります。
| 糸のルート | 短繊維を除去 | 均一性(CVm、約) | 表面の毛羽立ち | 最適な使用方法 | コストポジション |
|---|---|---|---|---|---|
| カードリングが紡がれる | いいえ | 15~18% | 中程度から高程度 | カジュアルウーブン、フリース、テリー、バリュージャージ | ベースライン |
| コーマリングスピニング | はい | 12~14% | 低い | ポプリンのシャツ地、ファインジャージー、クレープ、ベビーウェア | より高い |
| コーマコンパクトリングスピニング | はい, plus condensation | 11~13% | 非常に低い | プレミアムジャージー、ピケ、ファインポプリン、プリントベース | 最高 |
| オープンエンド(ローター) | 部分的にはクリーニングによる | 13~15% | 高いけど性格が違う | 粗編み、デニムよこ、工業用布 | 低い |
| 2層コーマ | はい | 非常に優れており、バランスが取れています | 非常に低い | 80年代/2~120年代/高級シャツ2枚 | プレミアム |
糸番手は常に購入者を混乱させるため、平易な言葉でメモする価値があります。イギリスの綿番手 (Ne) は、1 ポンドの重さの 840 ヤードのハンクが何本あるかを表します。つまり、20 代よりも 40 代の方が良く、40 代よりも 80 代の方が良いのです。細かいほど自動的に優れているわけではありません。 100 年代のコーマポプリンは美しく、軽く、フォーマルなシャツですが、60 年代のものよりもシワができ、袖口の摩耗が早くなります。細い糸が存在するには良質な繊維が必要です。そのため番手は繊維の品質の大まかな指標になりますが、それは単なる指標にすぎません。
織物構造: 上質な綿がシャツ、ドレス、クレープになる場所
綿織物では、糸、セット、織りの関係が、お客様が感じるすべてを決定します。より細い糸を使用してセット力を高めると、より高密度で滑らかな、より不透明な生地が得られます。同じ糸を使用した低いセットにより、カバー力と縫い目の強度を犠牲にして、開放感、通気性、ドレープ性が得られます。
ポプリンと上質な平織り
ポプリンは、細い経糸とやや太い緯糸を使用した平織りで、特徴的な細いクロスリブとパリッとしたドライで滑らかな手触りを生み出します。これはシャツ生地のベンチマークであり、容赦のないものです。セットが緻密で糸が細いため、繊維やコーミングに弱点があると、すぐに表面の鈍さ、ドレープ性の低下、染料の取り込みの不均一として現れます。 50 ~ 60 年代の約 110 ~ 130 gsm の良質なコーマ綿ポプリンは、シャツ、ブラウス、ドレス、薄手のジャケットなど、婦人服や紳士服の範囲で最も有用な生地の 1 つです。
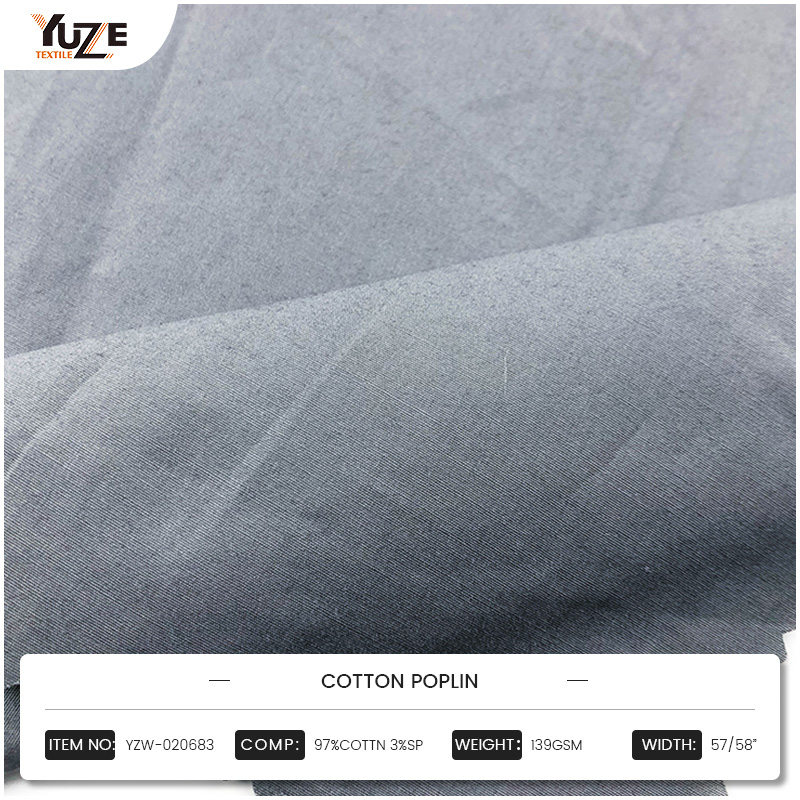 カスタム織物用のスパンデックス入りコットン ポプリン 139 GSM コットン ポプリン、スパンデックス 3%、幅 57/58 インチ。伸縮性と滑らかな平織りが重要なカスタム ポプリン開発のビュー。 製品を見る→
ボイルと芝生
ボイルはオープンセットの強撚の細い糸を使用しており、低重量で半透明で涼しく、わずかにシャリ感のある生地を実現します。ローンは、滑らかでほぼ絹のような表面を備えた、細かく緻密に設定された平織りです。どちらも完全にコーマされた長繊維糸に依存しています。ボイルのカード糸は、風通しが良いというよりも毛羽立っているように見えます。
ツイルとサテン
ツイルの斜め構造は、平織りよりもインチあたりの端の数が多く、同じ重量でより高い引張強度と引裂強度が得られ、さらにシルケット加工後のドレープ性が向上し、微妙に光沢のある表面になります。サテンのフロート構造は、ドレスやソフトな仕立てに適した滑らかで光を反射する表面を作り出しますが、フロートは摩耗によるダメージが最初に現れる場所でもあります。座席や肘が擦れる衣類の場合は覚えておく価値があります。
ダブルクレープとクレープ効果
クレープ構造は強撚糸を使用して、小石のような乾燥した弾力のある表面を作り出し、しわになりにくく、美しいドレープを実現します。綿の場合、この効果は、強撚糸を一方向または両方向に織り込むことによって、または制御された収縮を促す仕上げによって生み出されます。テクスチャはプリントではないため、後から適用することはできません。ツイストの中に存在します。これは、短繊維糸の強撚が単に粗くてケンピーな生地を生み出すため、コーマ ELS 糸が最も明確に効果を発揮する構造の 1 つです。の ちりめん綿織物の柔らかさの利点 まさにこの撚り形状と繊維長の組み合わせから生まれます。
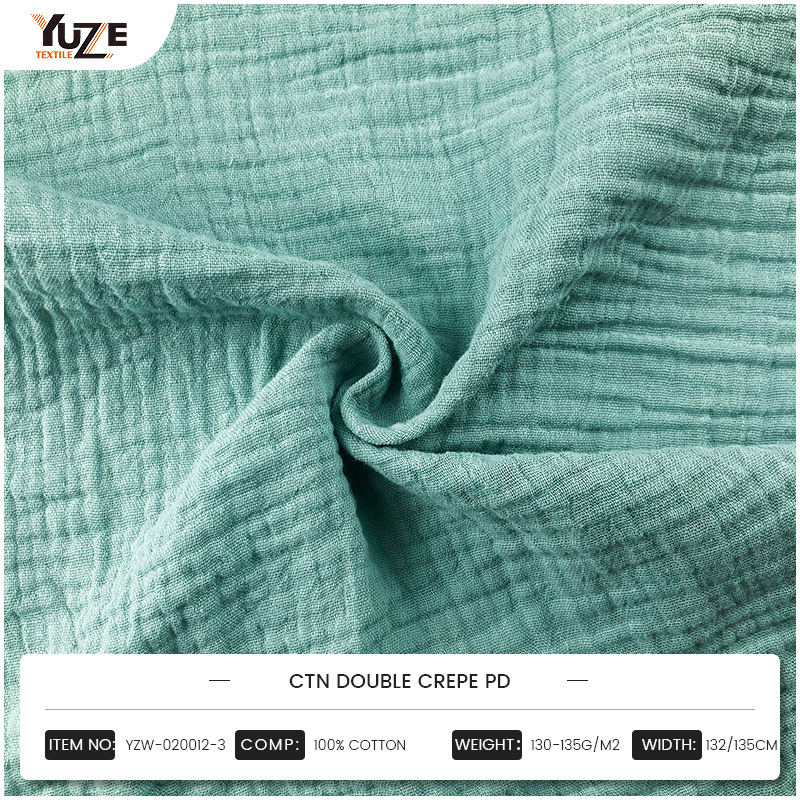 綿100% 二重縮緬織物 130 ~ 135 g/m² の綿ダブルクレープ、幅 132/135 cm。ドライで弾力のあるクレープ表面とカスタムの綿織物が必要な場合に適しています。 製品を見る→
ジャカードとドビー
ジャカードコットンは織り自体にデザインを浮き彫りにするため、パターンの定義は糸の品質によって制限されます。細く均一で毛羽立ちの少ない糸を使用することで、鮮明なモチーフを実現します。毛羽立った糸はエッジをぼやけ、どの距離から見ても模様が濁って見えます。ジャカードでは、フロートの長さが引っ掛かり抵抗に影響するため、重量とセットのバランスを注意深く調整する必要があります。
ニット構造: ジャージー、インターロック、リブ、そして紡績が速く現れる理由
ニットは織物よりも糸の品質をより残酷に露出させます。単一のジャージー ループは糸の湾曲した柱であり、短い繊維や弱い部分は摩耗や洗濯が最初に到達する表面に直接存在します。安い綿の T シャツには 10 回着るだけで毛玉ができますが、よく作られた T シャツには毛玉ができないのはこのためです。
シングルジャージが主力で、軽く、伸縮性があり、通気性があり、通常は 130 ~ 180 gsm です。コーマ状のコンパクト紡績糸により、表面はきれいな状態に保たれ、プリントベースはより滑らかになり、生地はネックラインの形状を保ちます。インターロックは、2 つの噛み合い面を備えたダブルニット構造で、よりしっかりとした厚みがあり、不透明度が向上し、カットエッジのカールが大幅に軽減されます。厚手のTシャツ、ドレス、薄手のスーツのベースとして最適です。リブは横方向の伸縮性を高めるためにニットウェールとパールウェールを交互に使用しており、袖口、ネックバンド、ボディコンピース、フィットしたトップスに最適です。
酵素洗浄についてはよく誤解されているため、ここで触れておきます。セルラーゼ酵素は突き出た繊維の端を消化し、表面をわずかに弛緩させ、柔らかく桃色の手触りを生み出し、毛羽立ちを軽減します。適切に行うと、強度を大幅に損なうことなく、快適さと外観が向上します。目標の柔らかさを安価に達成するために積極的に行われるため、生地が薄くなり、破裂強度が低下します。この破裂強度は、消費者の手で数回洗濯した後にのみ現れます。
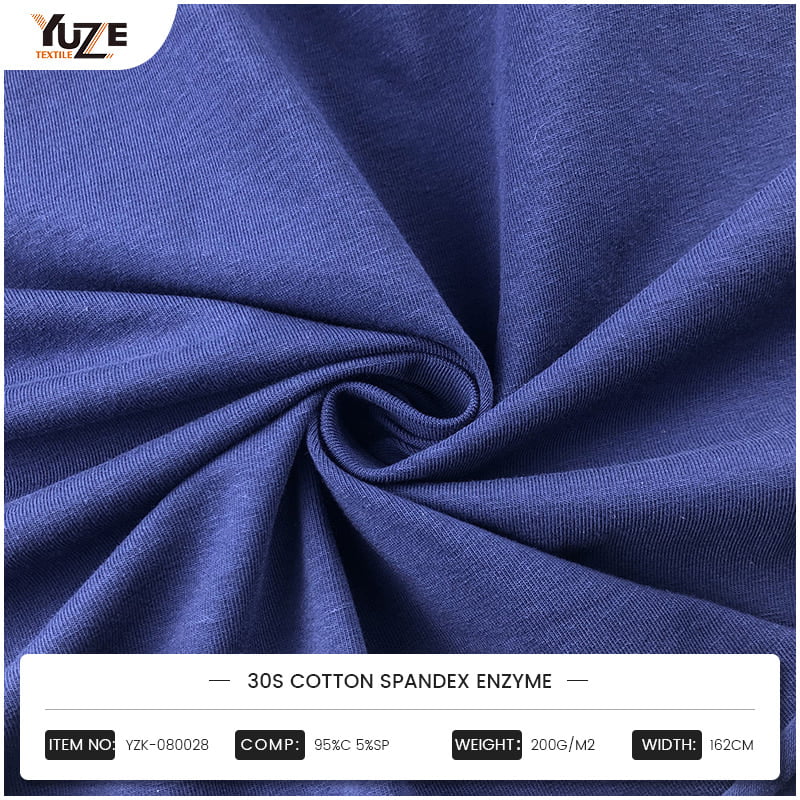 30S コットン スパンデックス酵素シングル ジャージ生地 95% コットン/5% スパンデックスの 200 g/m² シングル ジャージ、幅 162 cm、伸縮性のある酵素処理ニットの開発に適しています。 製品を見る→
綿ニットの場合、実用的な品質指標は次のとおりです。コーマ糸またはコンパクト糸、宣言および試験済みの破裂強度、3回洗濯後の低収縮率、サンプル室での手触り評価ではなくマーチンデール試験に耐えるピリンググレードです。
仕上げ: 良質なコットンが保護されるか、無駄になるか
素晴らしい生機の綿花を買っても、染色工場でダメにしてしまうこともあります。仕上げはバイヤーの監査が最も少なく、サプライヤーが最も節約できる段階であるため、具体的な質問に値します。
焼き付けとサイズ調整
毛焼きは、生地をガスの炎の上に通し、表面の毛を焼き落とします。これにより、きれいで滑らかな表面とより優れたプリントの鮮明度が得られます。サイズ解除では、製織前に適用されたサイズが削除されます。糊抜きが不完全だと、手触りがごわごわしてゴワゴワし、洗濯後にしか見えなくなる染色ムラの原因になります。
シルケット加工
水酸化ナトリウムによる張力処理により、繊維が膨潤し、光沢が増し、引張強度が向上し、染料の取り込みと色合いの深さが向上します。シルケット加工を施したコットンは、柔軟剤では真似できない見た目と感触が異なります。表面には静かな光沢があり、色はより深くなります。シルケット加工は、収縮を制御し安定性を高めるために、張力をかけてニットに適用されることもよくあります。
サンフォライズと収縮制御
サンフォライジングは、生地を機械的に圧縮して残留収縮を軽減します。適切に制御された範囲では、通常、洗濯後の綿織物シャツは約 ±2 ~ 3% 以内に抑えられます。ニットは通常、±5% 程度の緩めに指定されます。テストされた数値を示さずに「防縮加工済み」と引用する工場は、仕様ではなく言葉を提供していることになります。
軟化、バイオ研磨、耐久性のトレードオフ
シリコーンマイクロエマルジョンは、非常に低コストですぐに豪華な手触りを与えますが、大量に塗布すると吸収性が低下し、時間が経つと黄ばむ可能性があり、生地が綿状ではなく滑らかな感触になります。綿を綿のように感じさせたい購入者は、適度な柔軟剤を指定し、繊維と構造に任せるべきです。同様に、積極的なバイオ研磨は、引き裂き強度を静かに低下させながら、美しく滑らかな表面を実現します。これは、洗浄テストでは発見されず、意図的に決定されるべき真のトレードオフです。
色と堅牢度
よく準備され、よくシルケット加工されたコットンに反応染色を施すことで、最も深くてきれいな色合いが得られます。注文書で重要な仕様は、洗濯堅牢度、摩擦堅牢度 (湿潤および乾燥)、および光堅牢度に加えて、画面イメージではなく物理的基準に基づいて合意された日陰間の許容誤差です。
品質レベルを最終製品に合わせる
「最高品質」は絶対的なものではありません。それは衣服に適したグレードです。過剰な仕様はお金の無駄であり、過小仕様はブランドを破壊します。以下の表は、ほとんどの経験豊富な購入者が頭の中に入れている実践的なマッピングです。
| 最終製品 | 最高のコットン構造 | 標準的な重量 | 糸の期待 | いいえn-negotiable spec |
|---|---|---|---|---|
| フォーマルなシャツとブラウス | ポプリン、ファインツイル | 100~130gsm | 50 ~ 80 年代のコーマ加工、シルケット加工 | 収縮率 ≤ 3%、滑らかな表面、ネップなし |
| サマードレス | ボイル、ローン、ダブルクレープ | 70~120gsm | 40~60年代のコーマ、強撚クレープ | ドレープ、必要な箇所の不透明度、色の均一性 |
| プレミアム T-shirts | シングルジャージー、コンパクト紡績 | 140~180gsm | 30 ~ 40 年代のコーマまたはコンパクト | ピリング ≥3 ~ 4、収縮 ≤ 5%、きれいな表面 |
| 厚手のトップスやドレス | インターロック、リブ | 180~260gsm | 30 ~ 40 年代のコーマ | ストレッチ後の回復、エッジカール制御 |
| ベビーウェア | 上質ジャージー、上質ポプリン、ジャカード | 110~160gsm | 40s コーマ、弱撚り | 柔らかさ、pH、ホルムアルデヒド、アゾへの準拠 |
| カジュアルなジャケットとパンツ | ツイル、サテン、ボンデッドコットン | 180~280gsm | 20~40 代のカードまたはコーマ | 引き裂き強度、縫い目の滑り、寸法安定性 |
これについて考えると便利です。小売価格が高くなり、生地が肌に近づくほど、繊維と仕上げ層の重要性が高まります。生地が肌から離れるほど、生地にかかる機械的ストレスが大きくなり、構造と強度がより重要になります。どちらも「品質」が高く、同じ購入ではありません。
綿花の発注書の仕様
質の曖昧な言語は論争を引き起こします。以下のパラメータはすべて測定、合意、検査することができ、それらを書面に残すことが、バイヤーが持つ唯一の最も効果的な品質管理ツールです。
- 繊維宣言。 種またはクラス、ステープルの長さ、および糸がコーマかどうか。定義のない「プレミアム」という言葉は避けてください。
- 糸の番手と層。 ある工場の略記で「40 秒」がプライを含む数字になる場合があるため、カウント システム (Ne) と 1 プライか 2 プライかを明記してください。
- 構造とセットまたはステッチの密度。 織物の場合は 1 インチあたりのエンドとピック、ニットの場合は 1 インチあたりのコースとウェール、および公差 (通常 ±5%) を伴う gsm 単位の重量です。
- 幅と使える幅。 耳の状態と許容される端から端までのばらつきを含めます。
- 収縮。 テスト方法、洗濯サイクルの数、および許容限界を指定します。織物シャツ±3%、ニットジャージー±5% が一般的な開始点です。
- 色堅牢度。 洗濯、湿潤および乾性摩擦、軽い摩擦、および必要に応じて発汗。口頭ではなく数値的にグレースケール評価に同意します。
- 毛玉や磨耗。 マーティンデールは規定回数の摩擦後に毛玉ができます。ニットや、表面が起毛またはクレープの生地に適しています。
- 強さ。 織物の場合は引張と引き裂き、ニットの場合は破裂します。これは、サプライヤーが積極的に軟化した場合にあなたを保護する仕様です。
- スキューとスパイラル性。 ストライプやチェックのジャージーや、曲線でカットされた衣類の場合は特に重要です。
- 化学物質のコンプライアンス。 pH 範囲、ホルムアルデヒド、アゾ染料、市場が必要とする認証スキーム。意図ではなく証明書を述べてください。
- 梱包と検品。 ロールの長さと公差、シェードのバッチ処理、折り目方向、および単位あたりの許容欠陥ポイントの許容値を含む検査基準。
これらはどれもエキゾチックではありません。いずれも、コンテナ出荷後に議論するよりも、事前に合意する方がコストが安くなります。
バイヤーがコットンで陥る 6 つの品質の罠
1. スレッド数を追跡する
糸番手は、複数の撚り糸を別々の糸として数えることによって簡単に膨らませることができ、繊維やコーミングについては何も言及しません。短繊維の低撚り糸で作られた 200 番手の生地は、コーマ ELS コットンで作られた正直な 120 番手の生地よりもあらゆる点で劣ります。代わりにセット、糸番手、繊維クラスを尋ねてください。
2. 原産地主張を額面通りに受け入れる
「エジプト綿」とは、自動的に品質が保証されるものではなく、綿花が栽培される場所を表すものであり、この用語は歴史的に大まかに適用されてきました。検証可能な問題は、その繊維が超長繊維であるかどうか、そしてその糸を宣言された繊維ロットに結び付ける文書があるかどうかです。
3. ELS を少数株主に組み込む
ピマまたは ELS として宣伝されている生地には、ほんのわずかな割合しか含まれていない可能性があり、残りは通常の高地です。その比率では、ハンドとパフォーマンスの利点はほとんどなくなりますが、価格プレミアムは残ります。配合比率は書面でお問い合わせください。
4. 洗濯しても落ちない柔らかさを買う
強力な柔軟剤と積極的なバイオ研磨は、サンプルカードに見事に読み取られ、家庭での洗濯5回以内に色あせます。最初の洗濯の前ではなく、必ず 3 回の洗濯後にハンドを評価してください。
5. 継ぎ目と歪みの動作を無視する
完璧に平らに見える生地でも、洗濯後にサイドの縫い目がよじれたり、肩が滑ったりすることがあります。歪み、残留収縮、縫い目のずれは、最も頻繁にスキップされ、返品される衣類の原因となる 3 つの仕様です。
6. バルクとは異なるロットからのサンプリング
カウンターサンプルの品質は古典的なパターンです。開発チームは美しく梳かされ、よくシルケット加工された製品を受け取り、バルクはロール間の色合いの違いが目に見える異なる糸ロットから到着します。注文全体でシェードがどのようにバッチ処理されるか、およびロールツーロールの許容範囲がどのくらいかを尋ねます。
綿花を作る前に綿の品質を確認する方法
検証はプロセスであり、証明書ではありません。うまく使用すると、約 3 週間で、コンテナ内で発生する可能性のある問題のほとんどを防ぐことができます。
- サンプルを含むラボレポートをリクエストする 、注文後ではありません。繊維クラス、糸番手、gsm、収縮率、色堅牢度、毛玉は、真剣なサプライヤーと楽観的なサプライヤーを区別するのに十分です。
- サンプルは自分で洗います。 40°C で 3 サイクル、乾燥機にかけ、収縮率を測定し、明るい光の下で表面を検査します。ほとんどの品質問題はこの段階で明らかになります。
- 範囲の細かい端でテストします。 40 年代を購入する場合は、同じ糸プログラムから 60 年代の見本を依頼してください。細かいカウントがきれいで均一であれば、ほぼ確実に粗いカウントもきれいです。
- 工場が何を拒否するかを尋ねてください。 独自の不合格基準を説明できるサプライヤーは、品質システムを備えています。 「これまで問題はなかった」と主張するサプライヤーは通常、どちらも問題を抱えていません。
- カウンターサンプルと比較してバルクを確認する 到着後ではなく、梱包前に文書化された検査が必要です。
私たちのようなコットンプログラムが適している場所
Shaoxing Yuze Textile は、紹興紡織城クラスターに隣接する柯橋で活動し、デザイン開発、織りと編み、染色と印刷、後加工をカバーする生地の製造および輸出業者として活動しています。綿の場合、この構造の実際的な利点は、繊維と糸の決定が仕上げの決定に近いことであるため、コーマポプリンまたは強撚クレープを指定するバイヤーは、チェーンの 1 ステップではなくチェーン全体を調整できる人と交渉することになります。
コットンプログラムは織物とニットの両方のルートで実行されます。織物側にはコットンポプリン、コットンダブルクレープ、コットンジャカードと二層構造があり、ニット側にはコーマコットンジャージー、リブ、インターロックがあり、酵素洗浄とクールタッチ仕上げが含まれます。レディースウェアを開発するバイヤーにとって、役立つのはカタログではなく、構造を動かす機能です。ポプリンを手に取り、クレープの表面に塗布し、刺繍やエンボス加工の後処理を経て、その結果が仕様を維持しているかどうかを確認します。の 織物の範囲 とニット製品は、まさにその方法でサンプリングできるように編成されています。
私たちが具体的に約束できること:開発中の無料サンプルと無料生地分析、ジャカードとプリントの開発に取り組む独自のデザインチーム、合意された基準に基づいて梱包する前にすべてのピースを検査すること、バイヤーに固定リストを強制するのではなくカスタムオーダーについての議論。私たちが避けたいのは、文書化できない繊維の主張を引用することです。バイヤーがトレーサビリティのあるELS綿を必要とする場合、糸の調達とリードタイムが変わるため、その会話は開発の開始時に行われるべきです。
最初の質問に戻ります。最高品質の綿生地は超長繊維綿であり、コーマ加工され、理想的にコンパクト紡績され、最終用途に適した構造に組み込まれ、本物のシルケット加工と制御された収縮で仕上げられています。上記はすべてアプリケーションの詳細です。その下にあるものはすべて、最終的には洗濯テスト、色合いの変化レポート、または返品された衣類で確認される妥協点です。
今綿生地を指定している場合は、最も重要な 4 つの質問から始めてください。繊維の種類、コーマ加工されているか、テストされた収縮と毛玉の数値は何か、注文全体で色合いがどのようにバッチ化されているかです。私たちに見本またはターゲットハンドを送ってください。そうすれば、これら 4 つのうちのどれが機能しているのか、そして現在の生地にはどれがひそかに欠けているのかを正直にお伝えします。